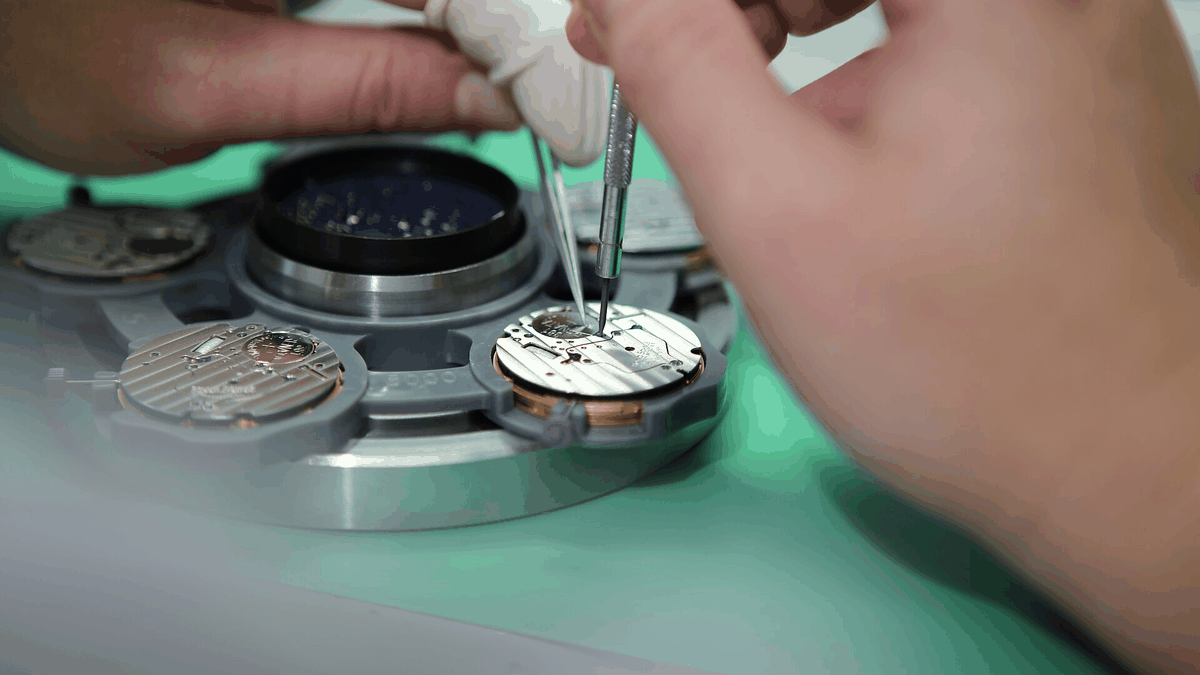
德国一家不到 40 人的制表厂,把一枚机芯的装配拆成 12 道工序:夹板装配、轮系、擒纵、摆轮、调校、装壳、走时观察,每道之间都有等待时间,单枚机芯在厂内停留 9 个工作日。
前 6 道在无尘间完成,环境湿度控制在 45%,尘埃粒径不超过 5 微米。后 6 道在普通工位完成,包括装壳、上链测试、24 小时走时、48 小时静置、外观检查与出厂记录。
最耗时的是走时观察,占 3 个工作日。装壳后跑 24 小时,静置 48 小时,两个阶段各测一次六方位数据,两次差超过 3 秒/日的回工位重调。
油膜稳定需要时间。机芯装完当天测的日差通常偏快 2 至 3 秒,48 小时后油膜铺开,数值才会稳定。压到 2 天的厂,返修率普遍偏高。
本站机芯保养的 3 至 5 个工作日就按这个逻辑排:2 至 3 天做工序,24 小时走时,48 小时静置。客户催得再急,静置这一道不减。
看到门店报“当天洗油当天取”,基本可以判断静置环节被砍掉了。这类表短期内走时好看,3 个月后日差容易飘。
本站工单上会写明“取表日 = 装壳日 + 2 天”,客户能算出为什么不是当天。
12 道工序里,3 道要等件、2 道要静置,真正的装配只占 40% 时间。装壳后静置 48 小时再校走时,是德式小厂的惯例,我们照做,工单上写“取表日 = 装壳日 + 2 天”。客户赶时间的可先取表,2 周内免费回来复校一次。